
Les défauts de thermolaquage les plus fréquents en atelier, leur cause et le remède : adhérence, dégazage, peau d'orange, effet cage de Faraday, cuisson, teinte.
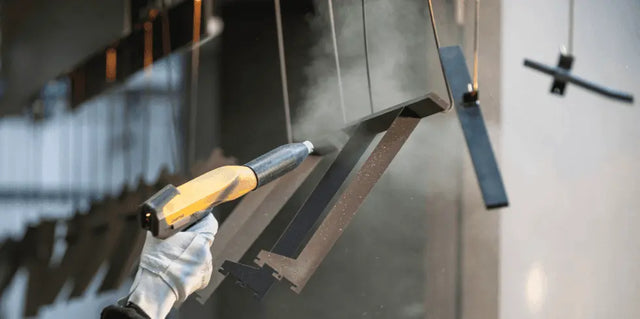
Un défaut de thermolaquage se voit à la sortie du four ou des mois plus tard, mais il naît presque toujours plus tôt : à la préparation, au poudrage ou à la cuisson. Voici les défauts les plus fréquents en atelier, ce qui les provoque et comment les éviter. Pour les éclats et rayures apparus après montage, voir plutôt notre guide de la retouche après thermolaquage.
| Défaut | Cause la plus fréquente |
|---|---|
| Écaillage, manque d'adhérence | Préparation de surface insuffisante |
| Bulles, piqûres | Support qui dégaze à la cuisson |
| Peau d'orange | Épaisseur trop forte, pistolet mal réglé |
| Angles nus | Effet cage de Faraday, mise à la terre |
| Jaunissement (surcuisson), film cassant (sous-cuisson) | Cycle de cuisson hors fiche technique |
| Grains, inclusions | Poussière, poudre polluée |
| Écarts de teinte ou de brillant | Lots, épaisseurs ou cuissons différents |
| Rouille aux assemblages | Zones non décapées, arêtes vives |
| Corrosion filiforme (alu) | Prétraitement absent ou mal rincé |
| Farinage en extérieur | Poudre d'intérieur posée dehors |
Manque d'adhérence et écaillage
Ce qu'on voit : le film se décolle par plaques, au choc ou au quadrillage, parfois dès le montage.
Causes : surface grasse ou humide, calamine ou rouille restée sous la poudre, profil d'accroche trop faible sur un métal lisse (inox, aluminium), cuisson incomplète.
Remède : dégraisser, puis décaper par grenaillage ou sablage pour obtenir une rugosité régulière, poudrer sans attendre que l'acier se réoxyde, respecter le cycle de cuisson de la poudre. L'équipement de décapage est dans la collection sablage et grenaillage.
Bulles, piqûres et cratères
Ce qu'on voit : petits trous ou cloques dans le film, souvent groupés sur les soudures, la fonte, l'aluminium moulé ou l'acier galvanisé.
Causes : l'air ou l'humidité piégés dans un support poreux se dilatent à la cuisson et traversent la poudre en train de fondre (dégazage). Une contamination à l'huile ou au silicone, ou deux poudres incompatibles mélangées, donnent des cratères ronds.
Remède :
- dégazer la pièce au four avant poudrage, à une température supérieure à celle de la cuisson ;
- choisir une poudre formulée pour les supports qui dégazent ;
- utiliser un air comprimé sec et déshuilé ;
- après le dégazage, reboucher porosités et assemblages avec un mastic qui tient la cuisson, comme le mastic MMPP, stable jusqu'à 200 °C d'après sa fiche.
Peau d'orange et tendu insuffisant
Ce qu'on voit : une surface ondulée au lieu d'un film lisse et tendu, parfois avec de petits cratères en étoile.
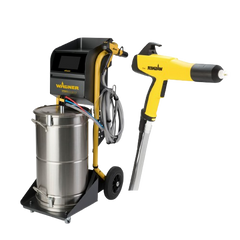
Causes : épaisseur trop forte ou irrégulière, montée en température trop lente, tension du pistolet trop forte : la couche déjà chargée repousse la poudre (rétro-ionisation).
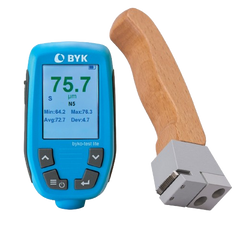
Remède : régler débit et tension du pistolet, contrôler l'épaisseur en microns sur plusieurs points avec un mesureur d'épaisseur, vérifier la courbe de chauffe du four. Notre guide de l'épaisseur de thermolaquage donne les plages courantes.
Angles et creux mal couverts (effet cage de Faraday)
Ce qu'on voit : peu ou pas de poudre au fond des angles rentrants, des U et des grilles, alors que les faces planes sont chargées.
Causes : le champ électrostatique se concentre sur les arêtes et ne pénètre pas les creux. Une mauvaise mise à la terre aggrave le phénomène : un crochet encrassé de poudre cuite conduit mal.
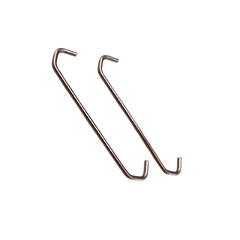
Remède : baisser la tension, rapprocher ou réorienter le pistolet pour les creux, puis repasser sur les faces. Nettoyer ou remplacer les crochets de thermolaquage pour garder un bon contact. Si un creux reste nu après cuisson, protégez l'acier avec l'aérosol galva mat 86 % zinc de notre gamme galva et zinc : le zinc s'oxyde à la place de l'acier.
Surcuisson et sous-cuisson
Ce qu'on voit : en surcuisson, une teinte claire qui jaunit et un brillant qui baisse ; en sous-cuisson, un film qui casse au choc ou au pliage, adhère mal et ne tient pas le test au solvant (frottement au chiffon imbibé, critère donné par le fournisseur de la poudre).
Causes : temps ou température hors de la fiche technique, pièces d'épaisseurs très différentes cuites ensemble, four mal réparti.
Remède : compter le temps de cuisson sur le métal à température et non sur l'air du four, mesuré avec un enregistreur et des sondes posées sur la pièce la plus massive ; regrouper les pièces d'inertie proche ; vérifier la répartition de chaleur du four.
Grains, inclusions et poussières
Ce qu'on voit : des grains en relief pris dans le film.
Causes : poussière ou fibres dans la cabine, poudre de récupération polluée, résidus d'abrasif sur la pièce, mélange avec une autre teinte.
Remède : souffler et dépoussiérer après décapage, tamiser la poudre récupérée, nettoyer cabine et pistolet à chaque changement de teinte.
Écarts de teinte ou de brillant
Ce qu'on voit : deux pièces d'un même ouvrage qui ne se ressemblent pas, ou une reprise qui se voit.
Causes : lots de poudre différents, épaisseurs différentes, cuissons différentes.
Remède : traiter un ouvrage avec le même lot, contrôler la teinte et le brillant avec les appareils de métrologie, et retoucher à la teinte ET au brillant d'origine, par exemple avec l'aérosol de retouche à la teinte RAL.
Rouille sous le film et aux assemblages
Ce qu'on voit : des coulures de rouille aux soudures, entre deux fers ou aux arêtes vives.
Causes : zones non décapées ou non couvertes, arêtes trop vives où le film s'amincit, humidité piégée dans les jonctions, inox pollué par un abrasif ferreux.
Remède : casser les arêtes, décaper les assemblages, protéger les zones à risque avec un primaire poudre riche en zinc, compatible avec la finition et cuit selon sa fiche technique, et contrôler l'épaisseur aux arêtes.
Corrosion filiforme sur aluminium
Ce qu'on voit : de fins filaments sous le film, qui partent d'une coupe, d'un perçage ou d'un bord, surtout en bord de mer.
Causes : prétraitement de conversion absent, incomplet ou mal rincé.
Remède : un prétraitement conforme, rincé à l'eau déminéralisée, et pour la façade ou le milieu marin un applicateur labellisé Qualicoat (mention Seaside en bord de mer).
Farinage et perte de brillant en extérieur
Ce qu'on voit : une surface qui devient poudreuse au doigt et se ternit au soleil.
Causes : une poudre époxy ou hybride, faite pour l'intérieur, posée en extérieur.
Remède : une poudre polyester pour l'extérieur, de qualité super durable en façade.
Prévenir plutôt que reprendre
- Une préparation de surface régulière : dégraissage, décapage, dépoussiérage.
- Un masquage qui tient la température de cuisson, comme les bouchons coniques silicone.
- Des crochets propres pour une bonne mise à la terre.
- Un pistolet réglé et une épaisseur contrôlée en microns.
- Un cycle de cuisson conforme à la fiche technique de la poudre.
La plupart des défauts se règlent en amont. Quand un défaut cosmétique apparaît sur une pièce déjà posée, la retouche évite de tout recommencer.
Questions fréquentes
Quel est le défaut de thermolaquage le plus fréquent ?
Le manque d'adhérence lié à une préparation de surface insuffisante est l'un des plus fréquents. C'est aussi l'un des plus coûteux, car il oblige à décaper et refaire la pièce.
Pourquoi mon thermolaquage fait des bulles ?
Le plus souvent, le support dégaze à la cuisson : fonte, aluminium moulé, acier galvanisé, soudures poreuses. Un dégazage au four avant poudrage, au-dessus de la température de cuisson, et une poudre adaptée règlent la plupart des cas.
Peut-on repasser une pièce thermolaquée au four ?
Une pièce encore à l'atelier peut recevoir, après un égrenage léger, une deuxième couche et une deuxième cuisson si la poudre le permet. Une pièce posée se reprend par retouche locale.
À lire aussi : Qu'est-ce que le thermolaquage ? Guide complet · Sablage ou grenaillage : lequel choisir ? · Particules fines : risques et protection